
GLI ENDOSCOPI INDUSTRIALI NEL PROCESSO DI COLATA CONTINUA, A COSA SERVONO?
- 2 Ottobre 2026
- Posted by: fiber-admin
- Categoria: FiberOpticItalia
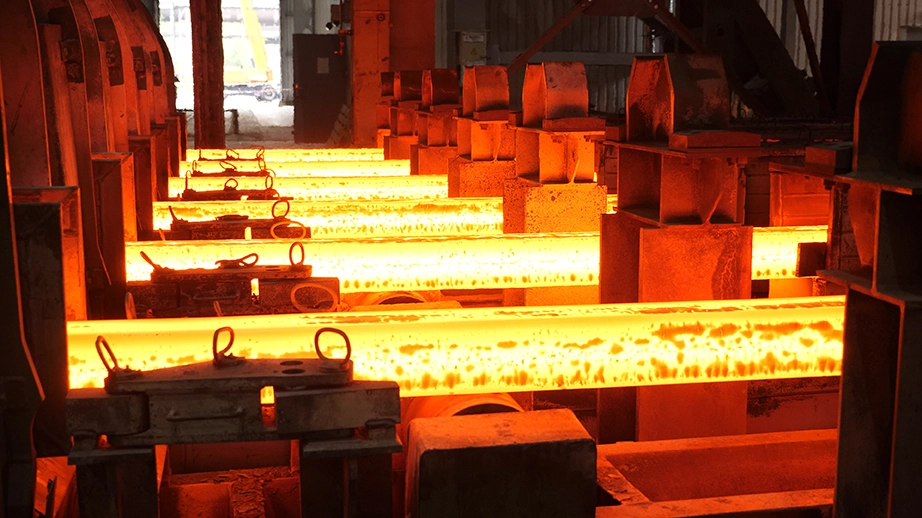
Nel mondo circa il 90% dell’acciaio viene lavorato attraverso il processo di colata continua. La tecnologia risale addirittura alla metà dell’800 ed ha rivoluzionato il settore metallurgico. Infatti, un tempo la produzione dell’acciaio avveniva tramite la fusione in stampi statici, un metodo tanto faticoso quanto dispendioso.
Nelle prossime righe osserveremo le varie fasi di lavorazione che caratterizzano la colata continua e come tale metodologia ha determinato numerosi vantaggi strategici per i produttori di semilavorati. Inoltre, ci soffermeremo anche sul legame tra i macchinari utilizzati per queste lavorazioni e gli endoscopi industriali.
Che cos’è la colata continua?
Partiamo fornendo una definizione di colata continua. Si tratta un processo di produzione industriale di tipo fusivo che permette di trasformare un materiale allo stato liquido in semilavorati solidi in modo ininterrotto e ciclico.
La colata continua viene applicata soprattutto alla lavorazione dell’acciaio, ma anche su metalli non ferrosi come il rame e l’alluminio. Le varie fasi di lavorazione sono le medesime per tutte le materie prime elencate. Tuttavia, l’elemento di differenziazione principale tra i trattamenti è la temperatura di fusione: si passa dai circa 700 gradi Celsius necessari per fondere l’alluminio fino a raggiungere punte di circa 1400 gradi Celsius per quanto riguarda l’acciaio.
Quali sono le fasi del processo di colata continua?
Il ciclo di produzione della colata continua si sviluppa attraverso una sequenza rigorosa di operazioni: analizziamole una ad una.
Il trasporto e la distribuzione
Il metallo fuso viene prelevato dai forni di fusione e versato in un grande recipiente di contenimento chiamato siviera. Da qui, il liquido fluisce all’interno di un secondo contenitore di distribuzione superiore, noto come paniera. Quest’ultima ha il compito fondamentale di alimentare in modo uniforme e continuo le linee sottostanti.
L’ingresso in lingottiera
Dalla paniera, il materiale attraversa per la forza gravitazionale una forma permanente a fondo aperto, definita lingottiera. Questa è realizzata solitamente in rame di elevata purezza. La scelta non è certamente casuale, in quanto il rame assicura una straordinaria conducibilità termica. Dopo il passaggio del metallo fuso la lingottiera viene raffreddata esternamente da un flusso d’acqua intensivo. Dopodiché, viene lubrificata per evitare fenomeni di usura a freddo dovuti allo scorrimento.
Avvio del ciclo
Sul fondo della lingottiera viene posizionata una speciale struttura provvisoria chiamata falsa billetta. La sua funzione è quella di bloccare temporaneamente il liquido, consentendogli di iniziare a solidificare a contatto con le pareti fredde.
Una volta avviato il processo di colata continua, la falsa billetta viene fatta scendere progressivamente verso il basso, tirando con sé il corpo metallico in via di formazione.
Solidificazione primaria e secondaria
Durante il raffreddamento sul perimetro esterno del materiale si forma una pelle solida e rovente, mentre il cuore interno rimane allo stato liquido. In questo frangente ci troviamo nella fase della solidificazione primaria.
La crosta esterna conferisce al pezzo la stabilità strutturale necessaria per proseguire la discesa lungo un percorso geometricamente curvo di diversi metri. Lungo questo tratto, il filamento continua a essere raffreddato mediante getti d’acqua diretti ad alta pressione. Quando il semilavorato raggiunge la posizione orizzontale, gran parte della sua sezione interna risulta ormai solidificata. Si conclude così invece la fase di solidificazione secondaria.
Contrazione volumetrica e transizione termica
Abbiamo osservato come il metallo passi da liquido a solido. Il cambiamento di stato determina una naturale riduzione del volume. Di conseguenza, il pezzo si contrae leggermente e si distacca spontaneamente dalle pareti lubrificate della lingottiera. In questo preciso istante si verifica un mutamento del regime termico: nel contatto tra il metallo e lo stampo si insinua un sottile strato d’aria che cambia la temperatura del materiale.
Sezionamento e finitura
Attraverso la colata continua il metallo assume la forma di un filato, il quale potenzialmente può essere lungo centinaia di metri. Di conseguenza, viene suddiviso in spezzoni della misura desiderata.
L’operazione di taglio viene eseguita mediante cesoie meccaniche o tramite torce da taglio a ossigeno. Nei cicli industriali più efficienti, il materiale viene immesso ancora rovente direttamente all’interno di un laminatoio limitrofo: questo metodo prende il nome di “carica calda” e permette di risparmiare ingenti quantità di energia termica. In alternativa, i pezzi vengono depositati su apposite placche per completare il raffreddamento all’aria aperta.
Quali semilavorati si ottengono dal processo di colata continua?
I semilavorati che si ottengono dal processo di colata continua assumono una denominazione specifica a seconda della forma geometrica finale. Diamo un’occhiata ai principali:
- bramme. Sono caratterizzate da una sezione trasversale rettangolare di grandi dimensioni, destinate principalmente alla produzione di lamiere e nastri;
- blumi. Si tratta di semilavorati con sezione quadrata o rettangolare di medie dimensioni;
- billette. In questo caso parliamo di elementi a sezione quadrata o tonda più sottile;
- barre, piatti, tondi e profili sagomati che vengono impiegati in svariati ambiti della meccanica e dell’industria manifatturiera.
Perché il processo di colata continua è così diffuso?
In apertura di questo articolo abbiamo affermato che circa il 90% delle lavorazioni dell’acciaio viene eseguita attraverso la colata continua. I motivi?
Tale processo offre numerosi benefici. Partiamo dalla qualità del semilavorato ottenuto. Durante la colata continua è possibile controllare la cristallizzazione del metallo: tutto ciò genera microstrutture a grana fine uniformi, prive di difetti macroscopici e soprattutto con eccellenti proprietà meccaniche.
Va poi anche considerato l’aspetto energetico. La colata continua riduce i passaggi termici superflui e sfrutta il calore residuo del materiale stesso assicurano un notevole risparmio energetico e limitando drasticamente gli scarti di lavorazione.
La manutenzione attraverso gli endoscopi industriali
Le moderne macchine progettate per la colata continua sono solitamente configurate con più linee di colata operanti in parallelo. Ciascuna linea è equipaggiata autonomamente con la propria lingottiera, il circuito di raffreddamento dedicato e i dispositivi di sezionamento. Tutti questi componenti devono essere monitorati costantemente per assicurare la massima efficienza del processo.
In questo contesto gli endoscopi industriali offrono un supporto formidabile consentendo di ispezionare ogni fase delle lavorazioni. Ma cosa possono fare nello specifico le sonde?
- controllare eventuali ostruzioni degli ugelli spruzzatori d’acqua utilizzati nelle fasi di raffreddamento;
- ispezionare l’interno delle tubazioni alla ricerca di depositi o calcare senza dover smontare l’intera struttura.;
- ispezionare l’interno dei perni e dei corpi rullo per individuare corrosione, crepe da stress termico o strozzature;
- monitorare gli spazi ciechi di componenti come gli attuatori e i sistemi di oscillazione della civetta;
- verificare la presenza di corpi estranei (FOD).
Fiber Optic realizza applicazioni di endoscopia industriale in qualunque settore produttivo. I nostri tecnici hanno supportato aziende in tutto il mondo e sono pronti a mettere tutte le loro competenze anche a disposizione della tua azienda. Contattaci per una consulenza.