
CATAFORESI IN VERNICIATURA, COS’È E COME CONTROLLARLA CON GLI ENDOSCOPI?
- 28 Settembre 2026
- Posted by: fiber-admin
- Categoria: FiberOpticItalia
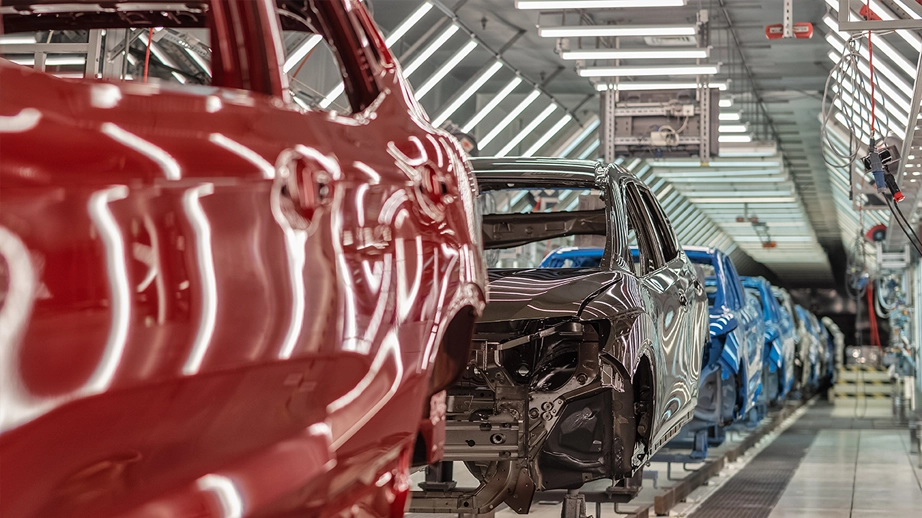
Non tutti lo sanno, ma il colore delle nostre auto resiste così bene agli agenti atmosferici grazie ad un trattamento speciale delle loro scocche: mai sentito parlare di verniciatura in cataforesi?
Questo processo chimico consente alle carrozzerie dei veicoli di fronteggiare senza problemi l’umidità, le escursioni termiche e perfino la ruggine. Ma come avviene nella pratica il trattamento?
Nelle prossime righe osserveremo tutti i passaggi utili per aumentare la resistenza delle superfici metalliche delle nostre utilitarie. Infine, scopriremo anche la stretta correlazione che esiste tra questa metodologia di verniciatura e gli endoscopi industriali.
Che cos’è la cataforesi?
La cataforesi è un metodo di verniciatura ad immersione che sfrutta il principio dell’elettrodeposizione. Nella pratica, la scocca della vettura viene immersa all’interno di un serbatoio contenente una soluzione acquosa composta da:
- resine epossidiche;
- pigmenti coloranti;
- cariche speciali;
- solventi.
Attraverso l’applicazione modulata di corrente elettrica continua, all’interno del bagno si genera un campo elettrico: questa forza spinge le particelle di pittura a migrare con estrema precisione verso la superficie metallica aderendovi in maniera omogenea.
Quali sono i principi chimici alla base del trattamento di cataforesi?
Il fenomeno scientifico alla base della verniciatura è appunto la cataforesi, ovvero il movimento ordinato di particelle microscopiche disperse (vengono chiamate colloidi) in un liquido quando sottoposte a un campo elettrico.
Per comprendere come avviene la verniciatura in cataforesi dobbiamo immaginarci una gigantesca calamita. La scocca dell’auto viene collegata al polo negativo di un potente generatore elettrico assumendo la funzione di catodo.
Al contrario, alla vasca contenente la vernice viene applicata della corrente che determina una carica positiva delle particelle di resina, le quali, a loro volta, assumono la funzione di anodi.
Quando la scocca viene immersa del tutto nella vasca, la corrente elettrica si attiva. A questo punto si genera il processo di elettrolisi: le molecole d’acqua si scompongono in prossimità della scocca liberando idrogeno gassoso e generando una concentrazione di ioni di idrossido. Questo cambiamento chimico induce la vernice a precipitare e ad ancorarsi alla superficie metallica.
Man mano che la vernice si deposita su un punto della carrozzeria, quel punto si ricopre di uno strato isolante che non conduce più elettricità. La corrente smette di scorrere dove la vernice c’è già e “cerca” le parti in metallo ancora scoperte.
La vernice viene così spinta a entrare nei buchi più nascosti, all’interno dei profilati scatolati, nelle pieghe delle lamiere e negli angoli ciechi che una normale pistola a spruzzo non potrebbe mai raggiungere. Quando tutta la scocca è coperta da uno spessore identico di vernice, di solito tra i 15 e i 30 micron, il passaggio di corrente si ferma da solo.
Le fasi della verniciatura per cataforesi
Nel paragrafo precedente abbiamo osservato il processo chimico che ci permette di ottenere una verniciatura tanto compatta quanto resistente alla corrosione sulle nostre autovetture. Tuttavia, la cataforesi è solo la punta dell’iceberg di un processo più ampio: osserviamo insieme le varie fasi che lo caratterizzano.
Controllo dei componenti grezzi
Prima di avviare il trattamento chimico, i componenti grezzi vengono sottoposti a un severo controllo di conformità. I pezzi esaminati non devono mostrare difetti superficiali quali tracce di ossidazione preesistente, strati di calamina, residui di lavorazione meccanica, impronte d’olio o scritte realizzate con inchiostri non idonei.
Superata l’ispezione, gli operatori fissano i prodotti su apposite strutture di sostegno denominate bilancelle, collegate a un sistema di avanzamento automatico
I 7 stadi del pretrattamento
Affinché la vernice aderisca perfettamente al substrato, la superficie deve essere del tutto priva di contaminanti. Il ciclo di pretrattamento si compone addirittura di sette stadi.
- pre-sgrassaggio alcalino a caldo. Il componente viene immerso in soluzioni acquose riscaldate per rimuovere i residui oleosi più consistenti e le polveri di carpenteria;
- sgrassaggio alcalino a caldo. Si effettua un ulteriore lavaggio detergente per eliminare ogni residua traccia di grasso o idrocarburi;
- risciacquo e attivazione. Si tratta di un lavaggio intermedio con acqua di rete ed agenti attivanti che preparano la superficie alla formazione del reticolo cristallino, ovvero la struttura di ancoraggio che servirà per il successivo deposito della particelle di vernice;
- fosfatazione ai sali di zinco. In questa fase si depositano sul metallo micro-cristalli a base di zinco, manganese e nichel. Questo strato crea una prima ed efficace barriera contro la ruggine.
- passivazione e risciacquo. Viene applicato un trattamento integrativo che sigilla le microporosità del layer fosfatico, abbinato a lavaggi con acqua demineralizzata di riciclo.
- ulteriore risciacquo demineralizzato. Ancora una fase di risciacquo con acqua demineralizzata per allontanare qualsiasi traccia di soluzione reattiva;
- risciacquo finale e sgocciolamento. Viene effettuato il lavaggio conclusivo mediante acqua purificata tramite filtri speciali e sterilizzata con lampade a raggi UV. Questo passaggio elimina microrganismi e sali che potrebbero compromettere l’adesione della vernice.
Dalla cataforesi all’ultrafiltrazione
Dopo le fasi di preparazione appena elencate si passa al processo vero e proprio di cataforesi che abbiamo avuto modo di osservare nei paragrafi precedenti.
Una volta uscita dalla vasca, la scocca appare rivestita dalla pellicola di vernice aderente, ma presenta anche un leggero eccesso di prodotto non legato elettricamente. Per eliminare queste eccedenze si eseguono tre step di risciacquo intensivo.
I primi due lavaggi impiegano l‘ultrafiltrato, ovvero la frazione liquida del bagno stesso a cui è stata sottratta la componente pigmentata mediante un sistema di filtrazione ad alta tecnologia. Questa operazione consente il recupero totale della vernice non fissata, riducendo così gli sprechi di materia prima.
L’ultimo passaggio è invece caratterizzato da un risciacquo con acqua demineralizzata pura.
Essicazione e polimerizzazione
La fase conclusiva del processo prevede il trasferimento dei prodotti all’interno di un forno a tunnel a circolazione d’aria forzata. A temperature stabilizzate tra i 180 °C e i 200 °C, la resina epossidica subisce un processo di essiccazione e polimerizzazione.
Le alte temperature donano alla superficie verniciata quella compattezza e quella resistenza alle sollecitazioni meccaniche e agli agenti chimici tipica delle scocche delle nostre autovetture.
Perché gli endoscopi sono utili nella verniciatura in cataforesi?
Nelle righe precedenti abbiamo osservato come la verniciatura in cataforesi sia in grado di raggiungere i punti più nascosti della scocca, come ad esempio:
- gli scatolati del telaio;
- l’interno delle portiere;
- i tubolari;
- i bracci di sospensione;
- i condotti interni.
Tuttavia, fidarsi è bene, ma a volte non fidarsi è meglio. Di conseguenza, una volta completata la verniciatura è necessario verificare che il processo sia andato per il meglio anche nei punti ciechi. In che modo? Ovviamente attraverso gli endoscopi industriali!
Durante i controlli di qualità i tecnici inseriscono le sonde nei fori di drenaggio del componente per verificare:
- accertarsi che la resina epossidica abbia ricoperto il metallo al 100% senza lasciare “bolle d’aria” o zone scoperte;
- verificare che durante le fasi di lavaggio post-trattamento o di sgocciolamento l’acqua o la vernice in eccesso non siano rimaste intrappolate all’interno formando depositi o grumi;
- identificare visivamente eventuali difetti nella fase di cottura in forno (polimerizzazione), come lesioni o spellature interne.
Fiber Optic realizza applicazioni di endoscopia industriale nell’automotive ed in tutti gli altri settori produttivi. I nostri tecnici hanno messo negli anni il loro know-how a disposizione di numerose aziende sparse nel mondo. Siamo pronti ad offrirti tutta la nostra competenza ed esperienza: contattaci per una consulenza.